翡翠去糙选用什么磨头?专业指南与操作要点
翡翠雕刻和打磨过程中,“去糙”是继粗雕之后的重要步骤,目的是去除表面较粗的刀痕和凹凸不平,为后续的精细打磨和抛光打下基础。选择合适的磨头直接关系到效率和最终效果。翡翠去糙究竟用什么磨头呢?本文将为您详细解答。
一、翡翠去糙常用磨头类型
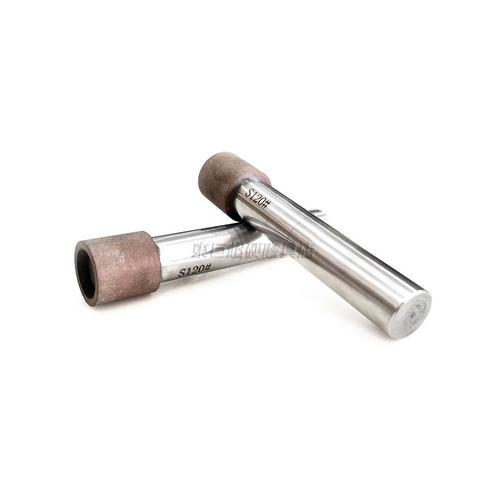
- 金刚石磨头(电镀金刚石磨棒)
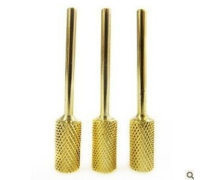
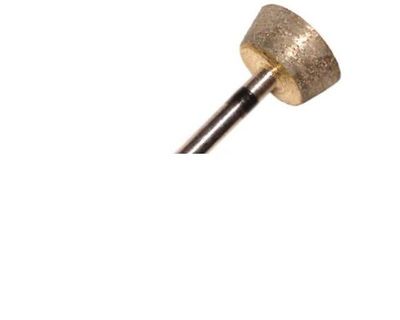
- 特点:金刚石颗粒硬度极高,耐磨性好,是去糙的首选。电镀金刚石磨头成本适中,形状多样(圆柱形、球形、锥形、针形等),可适应不同部位的去糙需求。
- 粒度选择:去糙一般选用60目~120目的粗粒度金刚石磨头。目数越小,磨削力越强,去料越快,但留下的磨痕也越深;目数越大,表面越细腻。通常先用80目左右快速去除余量,再用120目~200目修整表面。
- 适用场景:针对翡翠原石的粗皮、切割痕、大型凹凸进行快速磨平。
- 烧结金刚石磨头
- 特点:金刚石层更厚,寿命更长,适合高强度连续作业。但价格较高,且需要配合水冷使用,防止过热。
- 粒度选择:去糙常用80目~150目。
- 适用场景:大批量生产或硬度较高的翡翠料去糙。
- 树脂金刚石磨头
- 特点:树脂结合剂具有弹性,磨削过程中不易产生深划痕,适合从去糙向精磨过渡。但去料效率低于电镀和烧结磨头。
- 粒度选择:120目~240目。
- 适用场景:去糙后的表面修整,或硬度较低的翡翠。
- 碳化硅磨头(绿碳/黑碳)
- 特点:价格低廉,硬度低于金刚石,但脆性大,磨损快。适合粗略去糙,但容易在翡翠表面留下较深划痕,且磨削效率不如金刚石。
- 粒度选择:60目~120目。
- 注意事项:主要用于低端翡翠或教学练习,专业玉雕中已逐渐被金刚石磨头取代。
二、如何根据翡翠状态选择磨头
- 粗皮或切割面:先用60~80目电镀金刚石磨头(圆柱或大球头)快速整平。
- 表面有较深锯痕:用80~100目锥形或球形磨头沿着痕迹方向推磨,逐步消除。
- 凹凸曲面过渡:用120目球形或火炬形磨头进行修形,避免产生棱角。
- 细小裂纹或砂眼:不建议用粗磨头强行去除,应换用200目以上的磨头轻磨,或直接进入精磨阶段。
三、操作要点与注意事项
- 控制转速:去糙时建议使用吊机转速在8000~15000转/分,转速过低效率差,过高则易烧焦翡翠(尤其干磨时)。推荐水磨(滴水冷却),既能降温又能排屑。
- 力度均匀:手腕放松,轻压慢推,避免用力过猛导致崩边或产生新划痕。
- 顺序渐进:从粗到细,每更换一种磨头,必须将前一目数的磨痕完全去除,否则后续抛光无法掩盖。
- 勤清洗:磨头使用后及时清洗,防止金刚石粉脱落堵塞。电镀磨头磨损后不可修复,需及时更换。
- 安全防护:佩戴护目镜和口罩,防止翡翠碎屑和磨头粉尘飞溅。
四、去糙后的后续步骤
去糙完成后,表面会留有均匀的磨砂感。接下来应使用180~400目的磨头(如树脂金刚石或油石)进行精磨,再用600~1200目进行细磨,最后用抛光粉(氧化铈、氧化铬等)配合毛刷或皮轮抛光,才能获得玻璃光泽。
###
翡翠去糙最常用的是电镀金刚石磨头(80~120目),性价比高、效率可靠。硬度高、批量大的可选用烧结金刚石磨头。关键是根据加工阶段和翡翠特性选择合适粒度与形状,并遵循“由粗到细、水磨为主、轻压慢推”的原则,才能既快又好地完成去糙工序,为后续抛光打下完美基础。
如若转载,请注明出处:http://www.qkgzckj.com/product/54.html
更新时间:2026-10-05 20:18:16